Mitme tarnija mootoriarenduse varjatud kulud
Robootika, mehitamata õhusõiduki tõukejõu või tööstusautomaatika jaoks kohandatud mootori projekteerimine hõlmab enamat kui magneti klassi või lamineerimise paksuse valimist. See nõuab materjalide, tolerantside ja jõudluseesmärkide kooskõlastamist mitme tarnija vahel – igaüks optimeerib oma protsessi, mitte valmis mootori jaoks.
Kui räniterase tarnija, magnetitootja, lamineerimisstantsimiskoda ja mootorite kokkupanemise tsehh töötavad iseseisvalt, on tulemus etteaimatav: tolerantsi virnastamine, näpuga näitamine, kui prototüübid ei tööta, ja kvalifitseerimise viivitused, mis lükkavad programme kuude kaupa. Tiheda graafiku alusel töötavate arendusmeeskondade jaoks on killustatud tarneahela koordineerimiskulud sageli suuremad kui inseneri väljakutse ise.
HIMAGNETehitati teistsugusele eeldusele: omada tehnilist ahelt toorainest valmis mootorini, nii et klient tegeleb nelja inseneripartneri asemel ühega.
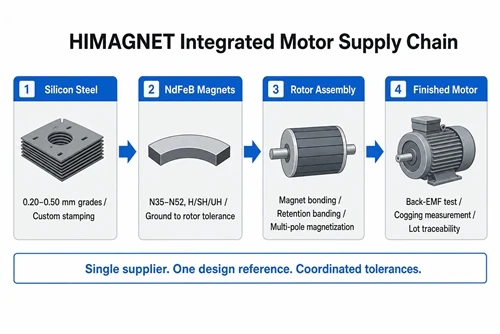
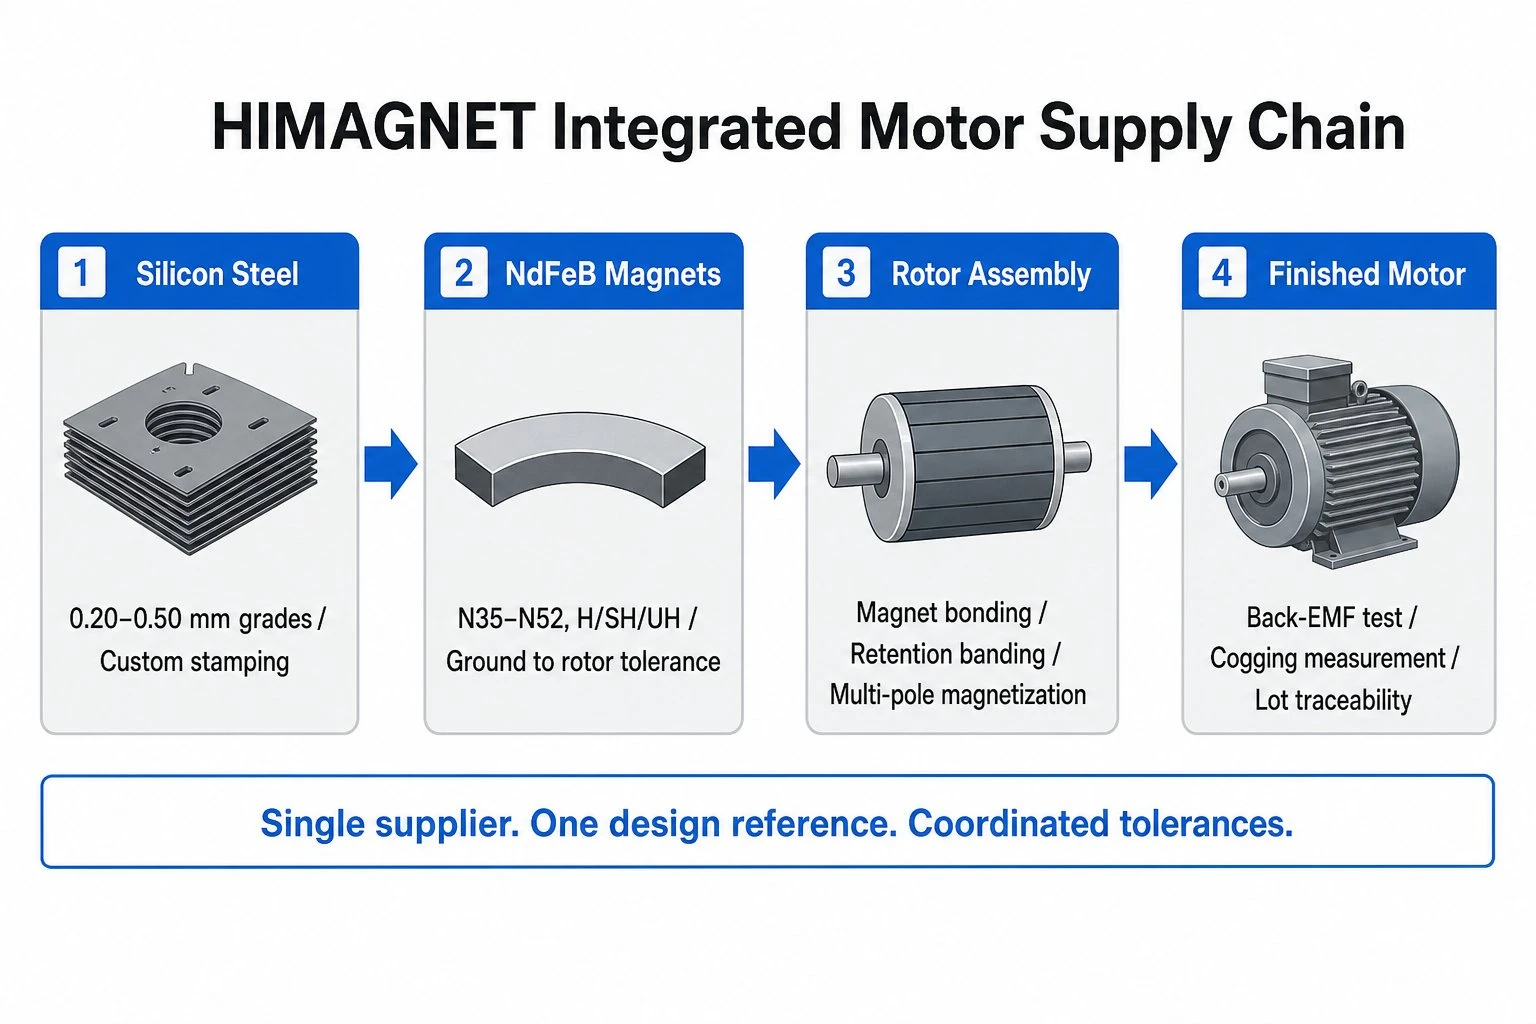
Täielik tehnoloogiaahel
1. Räniterase valik ja lamineerimine tembeldamine
Iga mootori disain algab põhimaterjalist. Räniterase klassi ja lamineerimise paksuse valik määrab otseselt rauakao, küllastusvoo tiheduse ja lõpuks ka mootori efektiivsuskõvera.
HIMAGNET hangib ja töötleb räniterast laias paksusvahemikus – alates0,20 mm üliõhukesed klassidkõrgsageduslike ja kiirete rakenduste jaoks (tüüpiline droonimootoritele, mis töötavad üle 20 000 p/min) kuni0,50 mm standardklassidtööstuslike servo- ja pöördemomenditihedate madalate pöörete konstruktsioonide jaoks. Ränisisaldus ja tera orientatsioon valitakse mootori töösageduse ja voolutiheduse nõuete alusel, mitte selle põhjal, mis juhtub laos olema.
Lamineerimine toimub kliendi jooniste järgi. Staatori ja rootori lamineerimine toodetakse sobitatud komplektidena, tagades, et õhupilu geomeetria, pilu geomeetria ja magneti tasku mõõtmed on mõõtmetelt kooskõlas magnetahela konstruktsiooniga – eraldi tarnijad ei talu neid iseseisvalt.
2. NdFeB magneti tootmine mootorirakendustele
Magnet ei ole kohandatud mootoriprogrammis valmiskomponent. Kaaresegmendi geomeetria, magnetiseerimise suund, aste ja temperatuuri järelliide tuleb kõik võrrelda rootori tegeliku konstruktsiooniga.
HIMAGNET toodab paagutatud NdFeB magneteid kõigis klassides alatesN35 kuni N52välistemperatuuri rakenduste jaoks ja alatesN35H kuni N42UHmootoritele, mille rootori temperatuur ületab koormuse all 120 kraadi. Servo- ja tööstuslike ajamirakenduste jaoks soovitame tavaliselt SH- või UH-sufiksi klasse koos mõõdetud Hcj-kontrolliga töötemperatuuril, mitte ainult 20 kraadi juures.
Kaarsegmendi magnetid on jahvatatud tolerantsini sama programmi rootori lamineerimistasku tegelike mõõtmete suhtes. See välistab lõhe "magnetprintimise tolerantsi" ja "lamineerimistrüki tolerantsi" vahel, mis põhjustab montaaži häireid või liigset õhuvahe varieerumist, kui magnetid ja laminaadid tulevad erinevatelt tarnijatelt.
3. Rootori kokkupanek ja magnetiseerimine
Magneti paigaldamine rootori südamikusse nõuab kontrollitud liimi pealekandmist, täpset nurga positsioneerimist ja – kõrgendatud kiirustel pinnale paigaldatavate konfiguratsioonide puhul – kinnitusriba. Kõik need sammud mõjutavad lõplikku õhupilu ühtlust, mis määrab otseselt pöördemomendi pulsatsiooni ja tagasi-EMF lainekuju kvaliteedi.
HIMAGNET teostab rootori magneti kokkupanekut ettevõttesiseselt, kasutades kinnitusvahendeid, mis on ehitatud samale lamineerimisgeomeetriale, mida kasutatakse stantsimisel. Magnetiseerimine viiakse läbi pärast montaaži, kasutades mitmepooluselisi magnetiseerimisseadmeid, mis on sobitatud rootori pooluste arvuga, tekitades ühtlase sinusoidse voo jaotuse kogu rootori ümbermõõdul.
4. Mootori integreerimine ja valideerimine
Valmis mootorit – lamineerimisvirnaga integreeritud staatorimähist, paigaldatud rootorikoostu, paigaldatud laagriid ja korpust – testitakse enne saatmist kliendi jõudlusspetsifikatsioonide suhtes.
Standardne valideerimine hõlmab tühikäigul toimuvat tagasi-EMF-i mõõtmist (magnetiseerimise kvaliteedi ja õhuvahe ühtluse kontrollimiseks), pöördemomendi mõõtmist (et kinnitada, et pilu-pooluse kombinatsioon ja magneti geomeetria vastavad spetsifikatsioonile) ning mähise takistuse ja isolatsiooni kontrolli. Servo- ja täppisrobootikarakenduste jaoks on soovi korral saadaval lisatestid, nagu pöördemomendi konstantse kontrollimine ja termilise tõusu mõõtmine koormuse all.
Kolm rakendusdomeeni
5. Robootika liigendajamid
Koostöös loodud robotliigendid ja humanoidrobotite ajamid nõuavad suurimat pöördemomenditihedust väikseimas pakendis. Nende rakenduste jaoks on eelistatud magnetahela disainmaksimaalne pöördemoment mahuühiku kohta- mis tähendab suure energiatarbega NdFeB klassi (N45SH kuni N48SH tüüpiliste liigendi töötemperatuuride jaoks), minimaalset õhuvahet, mis saavutatakse tihedalt talutava lamineerimise ja magneti mõõtmetega, ning rootori konstruktsioone, mis maksimeerivad magneti mahuosa lubatud rootori läbimõõdu piires.
IPM-i (sisemise püsimagneti) liigendmootorite konstruktsioonide puhul on rootori laminaadi magneti tasku geomeetria ja magneti ristlõige koos kujundatud. Kui nii lamineerimine tembeldatakse kui ka magneti lihvimine tehakse samas rajatises sama CAD-i võrdlusaluse suhtes, hoitakse sobivuse tolerantsi ±0,03 mm – standardit, mida on raske saavutada, kui laminaadid ja magnetid on hankitud sõltumatult.
6. UAV tõukemootorid
Drooni- ja UAV-mootorid töötavad suurel pöörlemiskiirusel (10 000–40 000 p/min mitme rootoriga tõukejõurakenduste puhul) ja vajavad teistsugust optimeerimist kui pöördemomenditihedad servomootorid. Prioriteet onvõimsuse ja kaalu suhe ning tõhusus püsikiirusel, mis tähendab õhukesi lamineerimist (0,20–0,27 mm), et minimeerida pöörisvoolukadusid töösagedusel, kõrgekvaliteedilisi pindpaigaldatud kaaremagneteid maksimaalse õhupilu voo tagamiseks ja kerget rootori konstruktsiooni.
Nendel kiirustel on magneti kinnipidamine konstruktsiooninõue, mitte ainult montaaži kaalutlus. Süsinikkiust hoidev riba, mis on rakendatud õigele pingeeelsele spetsifikatsioonile, hoiab kaare segmendi magnetid rootori pinnal tsentrifugaalkoormuse eest, säilitades samal ajal kavandatud õhuvahe. HIMAGNET rakendab rootori montaažiprotsessi osana ettevõttesiseselt kinnitusribasid.
7. Tööstuslikud servo- ja otseajamiga rakendused
Tööstuslikud servomootorid CNC-tööpinkide, pooljuhtide käitlemise seadmete ja tehase automatiseerimise jaoks nõuavad ühtlast jõudlust pikkade töötsüklite ja laiade temperatuurivahemike jooksul. Magnetahel peab säilitama piisava demagnetiseerimisvaru kogu tööpiirkonna ulatuses, sealhulgas tõrketingimustes, nagu lühisvoolu sündmused.
Nende rakenduste jaoks pakub HIMAGNET BH kõvera andmeid mitmel temperatuuril (tavaliselt 20 kraadi, 100 kraadi ja 150 kraadi) iga tootmispartiiga, võimaldades ajamil ja juhtimissüsteemil rakendada temperatuuriga kompenseeritud välja nõrgenemise ja demagnetiseerimise kaitset. Need andmed genereeritakse tegelikust tootmismaterjalist, mitte klasside andmelehtedest.
Prototüübist tootmiseni
8. Kuidas kohandatud programmid töötavad
HIMAGNETi kohandatud mootoriprogrammid järgivad struktureeritud arendusteed, mille eesmärk on tihendada ajajoont esimese projekteerimise eesmärgi ja kinnitatud tootmisosade vahel:
- Disaini ülevaade: Klient jagab mootori spetsifikatsioone (pöördemoment, kiirus, mähis, temperatuur, töötsükkel). HIMAGNET vaatab üle magnetahela konstruktsiooni ja tuvastab lamineerimisastme, magneti klassi, õhuvahe sihtmärgi ja võimalikud demagnetiseerimisriskid.
- Prototüübi ehitamine: Esimesed toote laminaadid ja magnetid toodetakse vastavalt kliendi joonistele. Rootori ja staatori sõlmed ehitatakse ja mõõdetakse enne mootori kokkupanekut – mõõtmete kontrollimine enne elektrilist testimist.
- Jõudluse kinnitamine: Tagasi-EMF, hammustus, pöördemomendi konstant ja termiline iseloomustus on lõpetatud ja esitatud vastavalt spetsifikatsioonile. Disaini muudatused – lamineerimispilu geomeetria, magneti mõõtmed või klassi – korratakse samas tarneahelas ilma uut tarnijat ümber kvalifitseerimata.
- Tootja kvalifikatsioon: Tootmistööriistad ja protsessi juhtelemendid luuakse valideeritud prototüübist. Esimene tootmispartii sisaldab täismõõtmete ja magnetilist omaduste kontrolli koos jälgitavuse dokumentatsiooniga.
Lõpetatud juhtum: väikese raamiga kohandatud mootor tööstuslikuks kasutamiseks
Hiljutises tööstuskliendi programmis (NDA ei tuvastanud identiteeti) tarnis HIMAGNET tervikliku kohandatud mootori, mis integreeris mitteorienteeritud räniterasest laminaadid, maandatud NdFeB kaare segmendi magnetid N42SH klassiga, majasisese rootori koostu epoksüliimimise ja -kinnitusega ning täieliku mootori koostu koos jõudluse kontrolliga. Programm läks alates disainiülevaatest kuni esimeste kinnitatud artiklitenikaheksa nädalat- ajakava, mida kliendi eelmine mitut tarnijat hõlmav lähenemisviis ei olnud kahe eelneva arendustsükli jooksul suutnud saavutada.
Mootor vastas pöördemomendi konstantse spetsifikatsioonile 2% piires ja pöördemomendile kliendi 5% tolerantsi piires esimesel prototüübil – tulemust on raske saavutada ilma lamineerimisgeomeetria ja magneti geomeetria kooskõlastatud juhtimiseta samas rajatises.
Töötage HIMAGNETiga
Kui teie mootori arendusprogramm hõlmab kohandatud lamineerimise geomeetriat, kohandatud magneti mõõtmeid või mõlemat – ja kui tarneahela koordineerimine on olnud varasemates programmides kitsaskoht – oleme valmis võtma kogu ulatuse.
Jagage oma mootori spetsifikatsiooni: sihtmomenti ja -kiirust, rootori läbimõõtu, töötemperatuuri vahemikku, rakenduskeskkonda ja aastane maht. Vaatame magnetahela nõuded üle ning vastame tehnilise hinnangu ja arenduse ajakavaga kahe tööpäeva jooksul.